Một nhà chế tạo bộ định tuyến giàn chạy vít bi dài 1,2 m, 40 mm với tốc độ 2.500 vòng/phút được gọi sau sáu tuần sản xuất hai ca. Phản ứng ngược trên trục X đã tăng từ 0,008 mm lên 0,035 mm và vỏ ổ trục ở đầu lực đẩy đang chạy ở nhiệt độ cao hơn khung máy khoảng 8 độ C. Không có gì bị vỡ. Thép giãn nở khoảng 0,0115 mm trên mét trên mỗi độ C, do đó, con vít đó đã tăng khoảng 0,1 mm trong khoảng thời gian từ sáng thứ Hai lạnh lẽo đến chiều thứ Sáu ấm áp, và vì cả hai đầu đã được kẹp bằng các vòng bi định vị dọc trục nên tất cả sự tăng trưởng đó phải được hấp thụ ở đâu đó.
Bài học này cũng giống như bài học xuất hiện trong hầu hết các câu hỏi về ổ trục đỡ vít bi: ổ trục là quyết định cuối cùng, không phải quyết định đầu tiên. Quyết định cách vít sẽ được định vị theo trục, cặp lực đẩy cần tải trước bao nhiêu và đầu tự do sẽ được phép nổi như thế nào. Sau đó chọn số phần.
Mỗi đầu của vít thực sự phải làm gì
Câu trả lời ngắn gọn: một đầu cố định vít theo chiều dọc và chịu lực đẩy, đầu còn lại hỗ trợ hướng tâm và cho phép nó di chuyển. Bộ vòng bi hỗ trợ không phải là hai vòng bi giống hệt nhau được chọn để thuận tiện, nó là một cặp bộ phận có nhiệm vụ khác nhau và kiểu hư hỏng cũng khác nhau.
Nhiệm vụ cuối cố định và thả nổi trên trục vít me bi điển hình, có dấu hiệu của sự lựa chọn không khớp. | Vị trí | Nhiệm vụ chính | Lựa chọn vòng bi điển hình | Điều gì sẽ xảy ra nếu không khớp |
| Đầu cố định (lực đẩy) | Định vị trục vít, chịu lực cắt và tăng tốc, đặt tải trước | Cặp tiếp điểm góc phù hợp, tựa lưng hoặc bộ phận tiếp điểm góc hai hàng | Hành trình trục phát triển theo tải trọng, vỏ nóng, gờ trên vai trục |
| Đầu nổi (hỗ trợ) | Chỉ mang tải xuyên tâm, cho phép giãn nở và co lại nhiệt | Ổ bi rãnh sâu có vòng ngoài trượt tự do trong vỏ của nó | Vít cong, đường đua có viền, cặp lực đẩy bị quá tải khi vít nóng lên |
| Đầu động cơ hoặc hộp số | Truyền mô-men xoắn, hấp thụ độ lệch khớp nối | Vòng bi hướng tâm chỉ có kích thước phù hợp với tải trọng của chính nó | Lực ghép đẩy vào các ổ đỡ, rung theo tốc độ |
Kiểm tra độ chính xác nhanh chóng cho bất kỳ thiết kế mới nào: đo khoảng cách giữa hai ổ trục tính bằng milimét, chia cho 1000, nhân với mức tăng nhiệt độ dự kiến tính bằng độ C và nhân với 11,5. Kết quả, tính bằng micron, là hành trình dọc trục mà đầu nổi phải có khả năng hấp thụ. Trên một con vít dài 2 m với độ nâng lên 5 độ đã có khoảng 115 micron, nhiều hơn mức mà bất kỳ tải trước nào có thể nuốt được.
Chọn cặp đầu cố định
Ba sự sắp xếp bao gồm hầu hết các công việc về máy công cụ và tự động hóa, và sự lựa chọn thường phụ thuộc vào tốc độ, độ cứng và khoảng không gian dọc trục mà vỏ có thể dành.
- Cặp tiếp điểm góc đối lưng (DB): tải trọng phân bố rộng nhất giữa hai điểm tiếp xúc, khả năng chịu mô men uốn tốt và là lựa chọn tiêu chuẩn cho các đầu lực đẩy trục vít.
- Cặp mặt đối mặt (DF): chịu được độ lệch nhiều hơn một chút nhưng có độ trải tải hẹp hơn, do đó nó uốn cong nhiều hơn dưới tải trọng mô men.
- Cặp song song (DT): cả hai vòng bi chia sẻ lực đẩy theo một hướng, chỉ được sử dụng khi lực đẩy lớn và một hướng và cặp thứ hai đóng vòng ở nơi khác.
Vòng bi hỗ trợ vít bi thường được chế tạo với góc tiếp xúc 60 độ, vì ưu tiên là độ cứng dọc trục hơn là khả năng xuyên tâm. Các cặp khớp nối chung được cung cấp với một tải trước xác định đã được nối sẵn, vì vậy cặp này phải được lắp thành một bộ và không bao giờ được trộn lẫn với một cặp khác từ một hộp khác. Nếu thiết kế cần một bộ phận nhỏ gọn duy nhất thay vì hai vòng riêng biệt, ổ trục tiếp xúc góc hai hàng thực hiện cùng một công việc định vị trong một bệ đỡ và chịu tải trọng hướng tâm và lực đẩy kết hợp; của chúng tôi
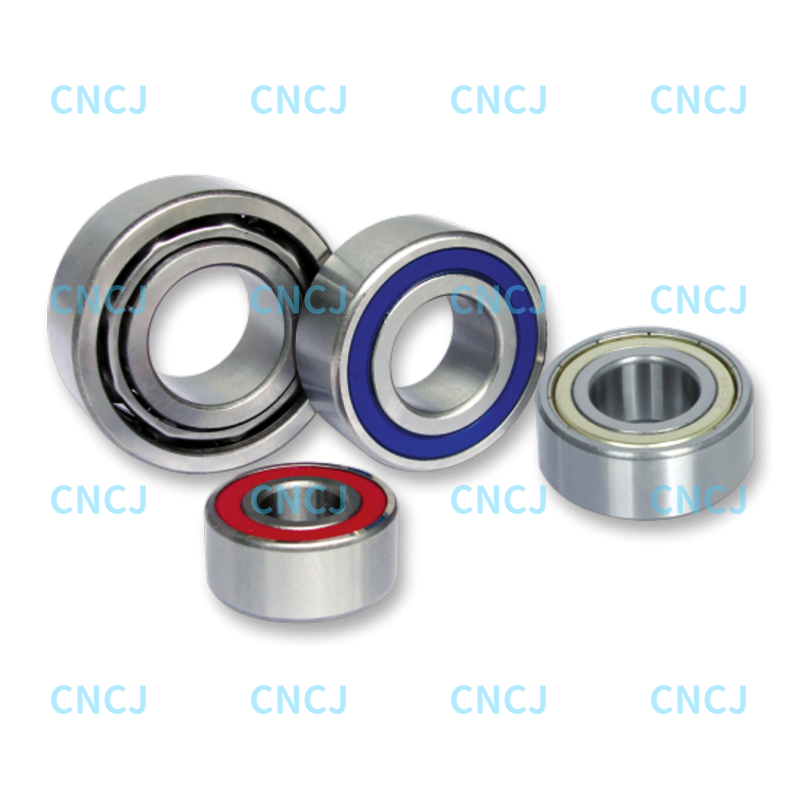 Vòng bi tiếp xúc góc hai hàng dòng 52 và 53 Một giải pháp thay thế vỏ đơn nhỏ gọn để định vị kết hợp hướng tâm và hướng trục, với các tùy chọn bịt kín và bôi trơn cho các mục đích sử dụng máy công cụ, năng lượng gió, trục và máy bơm. Xem sản phẩm →
trang liệt kê các kích thước sê-ri 52 và 53 được sử dụng trong vai trò này. Sự đánh đổi là tải trước được cố định khi sản xuất, do đó độ cứng dọc trục không thể được điều chỉnh sau đó.
Tải trước: Nơi bắt đầu hầu hết các vấn đề về vòng bi hỗ trợ
Tải trước sẽ loại bỏ khe hở bên trong và làm cho vị trí vít có thể lặp lại, nhưng đó là một cửa sổ hẹp. Là điểm khởi đầu hoạt động, tải trước nhẹ chiếm khoảng 1 đến 2 phần trăm xếp hạng tải động của cặp và tải trước trung bình khoảng 3 phần trăm; bất cứ điều gì vượt quá mức đó thường làm tăng nhiệt độ chạy nhanh hơn mức tăng độ cứng. Thử nghiệm thực tế rất đơn giản: sau 30 phút chạy, nhiệt độ vỏ phải ổn định, không tiếp tục tăng và độ lệch trục được đo bằng chỉ báo quay số ở đầu vít sẽ đọc bằng 0 với khả năng quay trở lại vị trí có thể lặp lại.
Hai sai lầm chiếm ưu thế. Đầu tiên, sử dụng đai ốc khóa để thêm tải trước đáng lẽ phải được mài vào cặp, nó sẽ nghiền nát các vòng trong và tạo ra ổ trục cứng khi lạnh và bị kẹt khi nóng. Thứ hai, tác dụng tải trước nặng lên một vít không có đầu nổi, biến sự tăng nhiệt thành lực đẩy vài trăm newton. Lý do đằng sau các dải dung sai và giá trị mô-men xoắn được trình bày chi tiết hơn trong ghi chú của chúng tôi về chọn tải trước cho vòng bi dòng 52 và 53 và logic tương tự áp dụng cho các cặp tiếp điểm góc phù hợp.
Kết thúc nổi xứng đáng có một vòng bi thực sự
Đầu nổi thường được coi là giải pháp muộn màng và đó là nguyên nhân dẫn đến những thất bại thầm lặng. Nó phải chịu tải trọng hướng tâm của vít cộng với trọng lượng của đai ốc và bàn trượt, giữ cho vít đồng tâm với đầu đẩy và vẫn trượt theo trục mà không làm trầy xước mặt tựa của nó. Vòng bi rãnh sâu có khớp định vị trên trục và khớp trượt trong vỏ là giải pháp thông thường, với vòng ngoài có thể di chuyển tự do khoảng 0,3 đến 0,5 mm mỗi chiều và không có gì kẹp nó vào lỗ khoan.
Hai chi tiết quan trọng hơn trang danh mục. Lỗ khoan của vỏ phải tròn và đủ nhẵn để vòng ngoài trượt chứ không phải nghiêng và ổ trục không được là loại được tải trước, bởi vì bất kỳ ràng buộc trục nào ở đầu này sẽ làm hỏng toàn bộ sự sắp xếp. Tiêu chuẩn
 Vòng bi rãnh sâu dòng 42 và 43 Đối với ghế định vị không được tải trước, danh mục này bao gồm vòng bi rãnh sâu dòng 42 và 43 với kích thước tiêu chuẩn và các tùy chọn khoảng trống cho vỏ ấm. Xem sản phẩm →
kích thước bao gồm hầu hết các ghế hỗ trợ và khoảng sáng gầm C3 thường là lựa chọn hợp lý khi vỏ ấm lên nhanh hơn trục.
Khi xưởng có bụi hoặc ẩm ướt
Vỏ máy không phải là phòng sạch. Bụi gang, sương làm mát và nước rửa trôi đều tìm đường vào vỏ đỡ và ổ trục hở tồn tại trên băng thử nghiệm có thể bị hỏng trong vòng một mùa trên sàn xưởng. Các biến thể bịt kín và được che chắn của cùng một dòng ổ trục giải quyết được hầu hết vấn đề này mà không làm thay đổi vỏ bọc vỏ và phớt tiếp xúc 2RS là lựa chọn tốt hơn tấm chắn ZZ ở bất cứ nơi nào có chất làm mát, vì tấm chắn chỉ làm chệch hướng các mảnh vụn thay vì bịt kín nó. của chúng tôi
 Vòng bi tiếp xúc góc hai hàng dòng 32 và 33 Các bộ phận hai hàng được bịt kín hoặc được che chắn dành cho vỏ đỡ bẩn, kết hợp khả năng chịu tải hướng tâm và hướng trục với góc tiếp xúc 30 độ và định vị nhỏ gọn. Xem sản phẩm →
phạm vi được sử dụng khi thiết bị định vị nhỏ gọn cũng phải tồn tại trong điều kiện bẩn và Dòng 30 và 38 có nắp đóng 2RS hoặc ZZ cung cấp chức năng định vị trục tương tự ở chiều rộng hẹp hơn cho vỏ kín.
Trình tự gắn kết ngăn chặn thất bại sớm
Hầu hết các khiếu nại hỗ trợ gửi đến nhà sản xuất đều là vấn đề lắp ráp hơn là vấn đề sản xuất. Trình tự bên dưới là trình tự chúng tôi đề xuất cho một cặp phù hợp ở đầu lực đẩy.
- Làm sạch bệ trục, lỗ vỏ và mặt đệm, sau đó kiểm tra độ đảo của vai bằng đồng hồ quay số; Tổng 0,002 đến 0,005 mm là mục tiêu hợp lý cho trục chính xác.
- Kiểm tra độ song song của miếng đệm trên tấm bề mặt. Một miếng đệm lệch song song 0,01 mm sẽ nghiêng vòng ngoài và lặng lẽ thêm vài trăm newton tải trước không đều.
- Lắp cặp theo thứ tự đã đánh dấu, giữ cho các dấu khớp được căn chỉnh chính xác như được cung cấp; đảo ngược một vòng sẽ thay đổi tải trước và dòng tải.
- Tra dầu nhẹ vào ren đai ốc khóa trước khi siết chặt, sao cho mômen xoắn tác dụng chuyển thành lực kẹp thay vì ma sát ở ren khô, sau đó siết chặt theo hai hoặc ba bước đến giá trị quy định.
- Đo chuyển động dọc trục bằng đồng hồ so với đầu vít trong khi đẩy và kéo bằng tay, sau đó lặp lại bằng cần gạt ở mức tải vừa phải để xác nhận số đọc không tăng.
- Chạy với tốc độ ngày càng tăng, theo dõi nhiệt độ vỏ; chỉ số ổn định sau 30 đến 60 phút là tiêu chí đạt, còn leo tiếp thì không.
Những điểm cần xác nhận trước lần cắt đầu tiên
- Chỉ có một đầu được định vị theo trục. Hai đầu nằm ở vị trí là nguyên nhân phổ biến nhất gây ra hỏng ổ đỡ lực đẩy sớm.
- Tải trước phù hợp với nhiệm vụ: nhẹ cho tốc độ cao và tuổi thọ cao, trung bình để cắt nặng và độ cứng, không bao giờ "chặt như mong muốn".
- Lượng bôi trơn được đo, không đoán được. Việc tra dầu quá mức cho một vòng bi hỗ trợ nhỏ sẽ bị khuấy và quá nóng nhanh như không có dầu mỡ.
- Việc căn chỉnh khớp nối được kiểm tra sau khi vòng bi được kẹp chứ không phải trước đó.
Danh sách kiểm tra mua hàng ngắn
Khi chỉ định ổ đỡ hỗ trợ, yêu cầu cần nhiều hơn đường kính lỗ và đường kính ngoài. Người mua cung cấp những sản phẩm sau đây sẽ nhận được báo giá hữu dụng ngay lần đầu tiên:
Thông tin thay đổi ổ trục được cung cấp cho vị trí đỡ vít bi. | Mục | Tại sao nó thay đổi một phần |
| Lực đẩy dọc trục có hệ số an toàn | Đặt xem một cặp phù hợp hay một đơn vị hàng đôi có phù hợp không |
| Độ cứng trục yêu cầu | Quyết định lớp tải trước và góc tiếp xúc |
| Tốc độ tối đa và chu kỳ làm việc | Lựa chọn loại lồng truyền động, bôi trơn và làm kín |
| Cấp chính xác và giới hạn đảo chiều | Tách một cặp chính xác tiêu chuẩn khỏi tập hợp lớp P4 |
| Môi trường | Mở, che chắn hoặc tiếp xúc kín; loại dầu mỡ và số lượng đổ đầy |
| Kích thước nhà ở | Loại trừ những sắp xếp không phù hợp về mặt vật lý với chỗ ngồi |
Yêu cầu cung cấp cặp này dưới dạng một bộ phù hợp với tải trước được đánh dấu trên bao bì và giữ bộ đó cùng nhau thông qua việc nhập hàng, lưu trữ và lắp ráp. Các cặp hỗn hợp là cách yên tĩnh nhất để mất đi sự cứng nhắc đã phải trả giá.
Vòng bi hỗ trợ trên vít bi là một phần nhỏ của máy và là phần lớn tạo nên khả năng lặp lại của nó. Hãy sắp xếp đúng cách, một đầu được định vị và một đầu tự do, cung cấp cho cặp lực đẩy một tải trước mà nó có thể hoạt động và giữ cho đầu nổi thực sự tự do. Bản thân vòng bi hiếm khi là mắt xích yếu; các quyết định xung quanh họ thường là như vậy.