Một thanh tra viên cầm một trục 30 mm ở 30,018 mm. Bản vẽ yêu cầu đường kính danh nghĩa là 30 mm, và câu hỏi đặt ra là liệu bộ phận đó có được vận chuyển hay đi vào thùng rác hay không. Bảng dung sai số liệu trả lời điều đó tính bằng giây, nhưng chỉ khi ba đầu vào được cung cấp theo đúng thứ tự: dải kích thước danh nghĩa, chữ cái độ lệch cơ bản và cấp dung sai. Nếu sai một trong những trục đó và một trục hoàn toàn có thể sử dụng được sẽ bị loại bỏ trong khi khớp nối thực sự lỏng lẻo vẫn có thể lắp ráp được. Bảng không phức tạp. Việc đọc nó là nơi mọi thứ đi sai.
Câu trả lời ngắn gọn đầu tiên. Mọi giá trị trong bảng dung sai hệ mét là độ rộng dải tính bằng micron, không phải là con số cộng hoặc trừ tính bằng milimét. Lỗ IT7 30 mm được phép có kích thước thay đổi 21 micron, tức là 0,021 mm. Coi 21 đó là milimét hoặc chia nó thành cộng hoặc trừ 10,5 micron, là hai sai lầm mà chúng tôi thường thấy nhất trong các báo cáo kiểm tra gửi đến.
Ba đầu vào đằng sau mỗi bảng dung sai số liệu
ISO 286 định nghĩa hệ thống. Phần 1 đưa ra các cấp dung sai và Phần 2 liệt kê các độ lệch giới hạn đối với trục và lỗ lên tới 3150 mm. ANSI B4.1 bao gồm đơn vị inch tương đương bằng cách sử dụng phần nghìn inch, do đó, bản vẽ trích dẫn cả hai hệ thống trong cùng một ghi chú sẽ không phù hợp với chính nó. Chọn một và ở lại với nó trong toàn bộ chuỗi dung sai.
Kích thước danh nghĩa là đầu vào đầu tiên. Giá trị dung sai thay đổi theo từng dải và ranh giới của dải có ý nghĩa quan trọng hơn hầu hết mọi người mong đợi. Đối tượng địa lý 30 mm thuộc phạm vi trên 18 đến 30 mm, trong khi đối tượng địa lý 30,5 mm đã chuyển sang phạm vi trên 30 đến 50 mm, trong đó phạm vi cho phép rộng hơn.
Bức thư là đầu vào thứ hai. Chữ thường mô tả trục, chữ in hoa mô tả lỗ. Chữ cái cố định vị trí của vùng dung sai so với đường số 0, chính là kích thước danh nghĩa và vị trí đó quyết định xem mối nối có sạch hay bám chặt hay không.
Điểm số là đầu vào thứ ba. Các cấp độ CNTT chạy từ IT1 đến IT18, số càng cao thì dải càng rộng.
Dung sai cơ bản ISO 286 tính bằng micron cho các cấp độ CNTT phổ biến. Các giá trị tương tự áp dụng cho trục và lỗ trong cùng một dải danh nghĩa, do đó, chỉ chữ cái sai lệch mới quyết định xem khớp nối thông thoáng hay bám chặt. | Đường kính danh nghĩa (mm) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
| Trên 3 đến 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| Trên 6 đến 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| Trên 10 đến 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| Trên 18 đến 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| Trên 30 đến 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| Trên 50 đến 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| Trên 80 đến 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
Bây giờ hãy đọc một trường hợp thực tế. Lỗ khoan 30 mm đến H7 nằm trong dải từ 18 đến 30 mm. H là một lỗ có độ lệch thấp hơn bằng 0, do đó lỗ khoan có thể đo được từ 30.000 đến 30,021 mm. Trục giao phối với k6 trong cùng một dải chạy từ 30,002 đến 30,015 mm. Khớp nối là một khớp nối chuyển tiếp có độ hở lên tới 19 micron hoặc độ nhiễu 15 micron và đó là câu chuyện hoàn chỉnh về cặp đôi này.
Điểm CNTT: Mỗi bước thực sự mua được gì
Mỗi bước trong chuỗi cấp độ rộng hơn khoảng 1,6 lần so với cấp độ phía trên, điều đó có nghĩa là độ chính xác sẽ nhanh chóng trở nên đắt đỏ. Trên lỗ khoan 50 mm, IT8 cho phép 39 micron và thường được tạo ra từ máy tiện hoặc trung tâm gia công tốt. IT6 cho phép 16 micron và thường có nghĩa là mài, thường có thiết bị cố định và thẻ kiểm tra bổ sung.
Việc kết hợp cấp độ với công việc giúp kiểm soát chi phí. IT5 và IT6 thuộc về các máy đo chính, cổ trục chính và ổ trục chính xác. IT7 bao gồm hầu hết các vỏ ổ trục, lỗ hộp số và lỗ khoan thủy lực. Bộ đồ IT8 vừa vặn chỉ cần giữ chặt và IT9 đến IT11 có thể chấp nhận được để định vị các bộ phận không bao giờ chịu tải.
Một biện pháp kiểm tra giúp tránh tranh luận sau này: thêm hai dung sai thành phần vào độ không đảm bảo đo và so sánh tổng đó với khoảng hở mà mối nối thực sự cần. Nếu tổng lớn hơn cửa sổ thì không có kế hoạch kiểm tra nào sẽ cứu được thiết kế.
Trục và lỗ phù hợp: Đọc chính xác các chữ cái
Độ lệch trục từ a đến g nằm dưới đường zero, vì vậy chúng luôn xóa được lỗ khớp. Chữ h đặt độ lệch trên bằng 0, do đó trục không bao giờ lớn hơn danh nghĩa. Các chữ cái j và k, m và n tạo thành các vùng chuyển tiếp, và từ p đến zc nằm phía trên đường zero như là sự giao thoa. Các lỗ tuân theo logic tương tự ở chữ hoa và mô hình phản chiếu: A đến G rõ ràng, H nằm ở hoặc trên danh nghĩa, chuyển đổi J sang N, giao thoa P sang ZC.
Đế lỗ, được viết bằng chữ H viết hoa, là mặc định trong hầu hết các thiết kế máy vì lỗ doa hoặc lỗ khoan dễ giữ hơn và trục có thể được mài cho phù hợp với nó. Đế trục, với chữ h viết thường, xuất hiện khi phôi trục đã hoàn thiện hoặc trục được mua phải khớp với nhiều lỗ khoan khác nhau.
Phạm vi khe hở và nhiễu cho mối nối danh nghĩa 30 mm, được tính từ độ lệch giới hạn ISO 286. Giá trị âm là nhiễu, giá trị dương là độ hở. | Phù hợp | loại | Phạm vi ở 30 mm (microns) | sử dụng điển hình |
| H7/g6 | Trượt | Giải phóng mặt bằng 7 đến 41 | Vòng định vị và dẫn hướng cần phao hướng trục |
| H7/h6 | Giải phóng mặt bằng địa điểm | Khoảng trống từ 0 đến 34 | Các mối nối phải tháo rời bằng tay |
| H7/k6 | Chuyển tiếp | 19 giải phóng mặt bằng đến 15 nhiễu | Ghế chịu lực dưới tải nhẹ, vị trí chốt |
| H7/n6 | Chuyển tiếp | 6 giải phóng mặt bằng đến 28 nhiễu | Các mối nối bán cố định, ép nhẹ |
| H7/p6 | Sự can thiệp | nhiễu 1 đến 35 | Vòng bi bên trong chịu tải trọng bình thường đến nặng |
| H7/s6 | Bị ép buộc | nhiễu 14 đến 48 | Tải sốc nặng, cần sưởi ấm hoặc ép |
Từ bàn đến ghế chịu lực
Quy tắc quyết định hầu hết sự phù hợp của ổ trục là hướng tải. Nếu tải quay tương đối với vòng trong, vòng trong cần có lực cản trên trục và vòng ngoài phải có một khe hở nhỏ trong vỏ. Nếu vòng ngoài chịu tải quay, chẳng hạn như trong trục bánh xe, các số sẽ hoán đổi và vỏ sẽ bị nhiễu.
Trong thực tế, trục ở k5 hoặc k6 chịu được tải trọng bình thường, trong khi trục m5 hoặc m6 phù hợp với tải nặng hơn. Vòng ngoài cố định thường chạy trong vỏ H7 hoặc J7. Sau khi vòng ngoài quay, K7 hoặc M7 trở thành điểm khởi đầu an toàn hơn và lỗ khoan thường được hoàn thiện bằng cách mài sau khi lắp ráp vỏ để giữ độ tròn trong tầm kiểm soát. Việc lựa chọn mẫu cần được quan tâm giống như độ vừa vặn và hướng dẫn này về lựa chọn mô hình ổ trục xem qua các câu hỏi về tải và tốc độ trước yêu cầu dung sai.
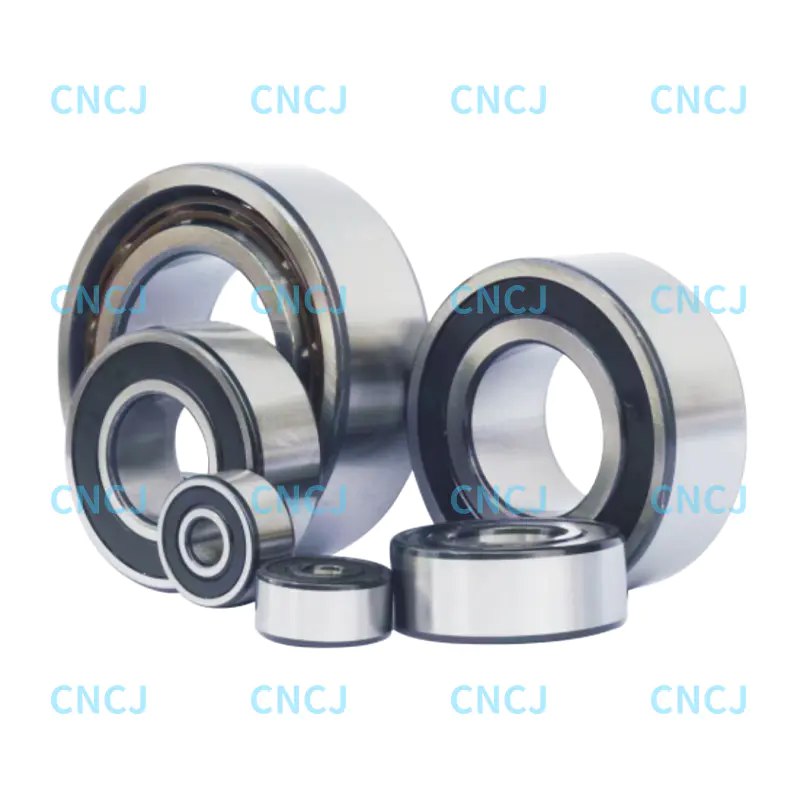 Vòng bi tiếp xúc góc đôi dòng 32 và 33 Sau khi được dẫn hướng lắp trục và vỏ, các vòng bi tiếp xúc góc hai hàng này sẽ phù hợp với tải trọng hướng tâm và hướng trục kết hợp; dòng 32 cung cấp công suất trục lớn hơn. Xem sản phẩm →
Vật liệu nhà ở cũng thay đổi câu trả lời. Nhôm giãn nở với tốc độ khoảng 23 micron/m/độ C so với 11 đến 12 micron đối với thép, do đó, vỏ nhôm đặt đúng trên băng ghế có thể mất độ bám ở nhiệt độ vận hành. Trong những ứng dụng đó, sự lắp đặt ban đầu phải chặt hơn hoặc vỏ cần được chèn bằng thép.
Phù hợp, Giải phóng mặt bằng và Tải trước: Bảng không hiển thị những gì
Mối ghép gây nhiễu làm mất đi một phần khe hở bên trong ổ trục. Theo nguyên tắc làm việc, khoảng 70 đến 80 phần trăm nhiễu xuyên kính chuyển thành độ hở bên trong xuyên tâm giảm và tỷ lệ này tăng lên trên các vòng có thành mỏng và trục rỗng. Do đó, ghế k6 trên lỗ khoan 30 mm có thể tiêu tốn khoảng trống từ 10 đến 12 micron trước khi máy chạy.
Các nhóm ISO 5753 như CN và C3 tồn tại chính vì lý do này. Nhóm khe hở phải được chọn sau khi tính toán độ khít chứ không phải trước đó, vì ổ trục bắt đầu ở đầu thấp của CN và mất đi 11 micron so với độ khít có thể sẽ được tải trước và nóng lên. Việc bố trí tải trước cũng cần được thực hiện một bước xác minh, thường là kiểm tra mô-men xoắn trên trục đã lắp ráp hoặc đo độ tăng nhiệt độ trong thời gian chạy ngắn.
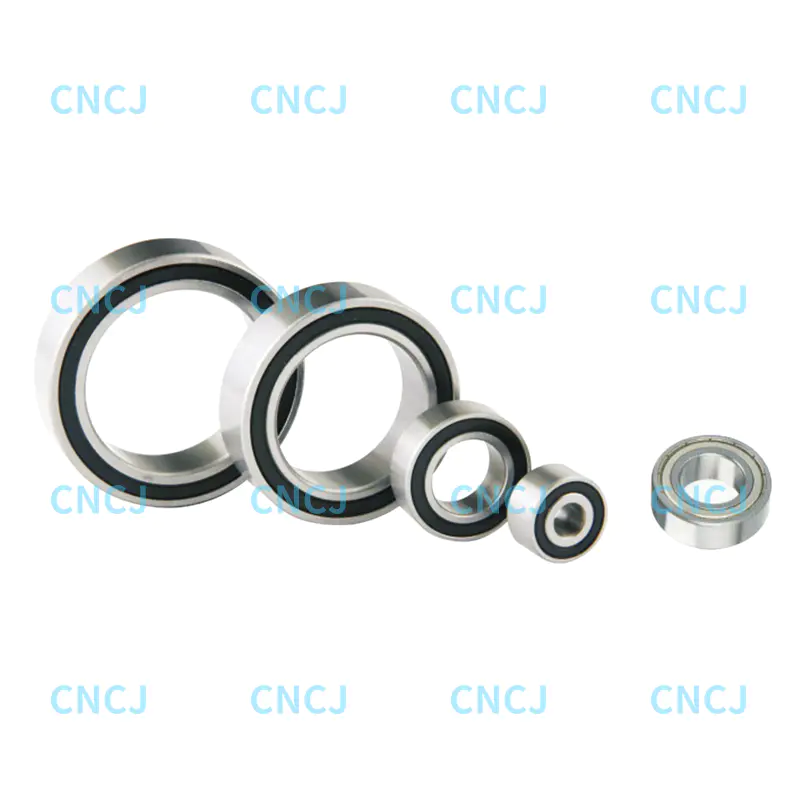 Vòng bi tiếp xúc góc đôi hàng 52 và 53 Khi các nhóm khe hở và tiếng ồn khi chạy gây ra vấn đề, các vòng bi tiếp xúc góc hai hàng này cung cấp các tùy chọn bịt kín và bôi trơn cho trục xoay, năng lượng gió, trục bánh xe và máy bơm. Xem sản phẩm →
Khi hệ thống lắp ráp dự kiến sẽ chạy ở tốc độ cao thì việc lắp ráp cũng ảnh hưởng đến tiếng ồn. Yên xe quá lỏng sẽ làm cho vòng bị mòn và hiện tượng rão xuất hiện dưới dạng tiếng ầm ầm tần số thấp rất lâu trước khi xuất hiện bất kỳ vết mòn nào có thể nhìn thấy được.
Nơi bàn dừng lại và phần bắt đầu
Nhiệt độ là điểm mù đầu tiên. Thép tăng trưởng khoảng 11,5 micron trên mét cho mỗi độ C. Lỗ khoan thép 100 mm được đo ở nhiệt độ 30 độ C thay vì tham chiếu 20 độ lớn hơn khoảng 11,5 micron so với kích thước được chứng nhận và trong dải từ 80 đến 120 mm, dung sai IT7 chỉ rộng 35 micron, do đó chỉ riêng độ trôi đã ngốn một phần ba mức cho phép.
Độ không đảm bảo đo là thứ hai. Một micromet cầm tay tốt giữ cộng hoặc trừ 2 micron trên một bộ phận được điều khiển bởi người vận hành có tay nghề cao và sau khi hiệu chuẩn máy đo, nhiệt độ bộ phận và kỹ thuật được thêm vào, 4 đến 6 micron là một con số thực tế. Con số đó phải nằm trong dải dung sai chứ không phải bên cạnh nó.
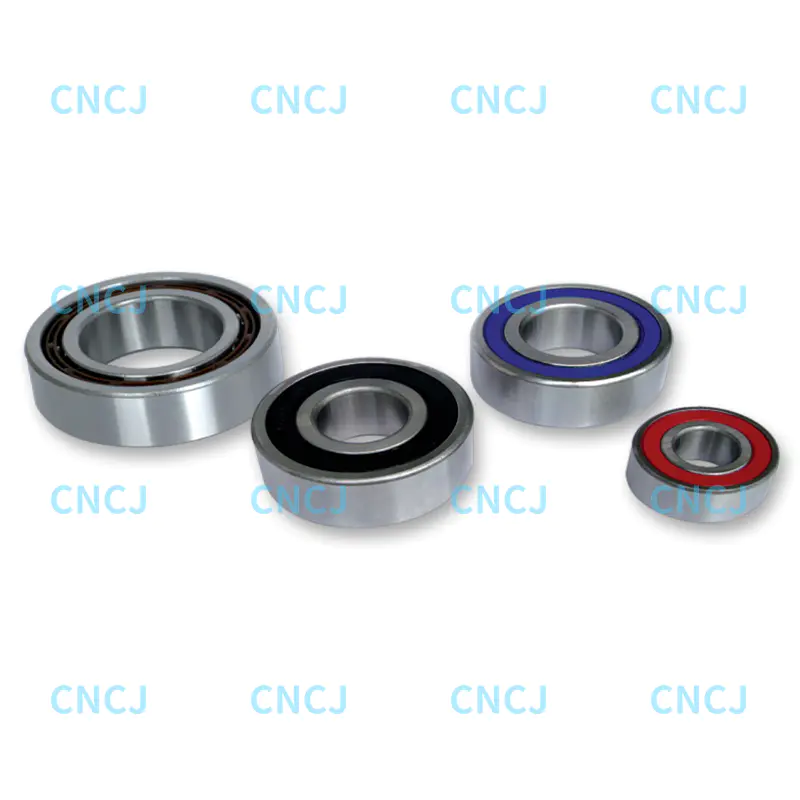 Vòng bi rãnh sâu từ Vòng bi Wanshun Ninh Ba Để kiểm tra độ tròn, độ hoàn thiện bề mặt và điều kiện lắp ép, sản phẩm ổ bi rãnh sâu này cung cấp quyền truy cập yêu cầu và báo giá. Xem sản phẩm →
Hình học là thứ ba. Bảng kích thước không nói gì về độ tròn, hình trụ, độ côn hoặc độ hoàn thiện bề mặt. Lỗ khoan ba thùy có thể vượt qua kiểm tra micromet hai điểm và vẫn tạo ra sự khớp khít hoặc bị kẹt. Các khớp nối ép thường muốn có bề mặt hoàn thiện dưới khoảng 0,4 micron Ra, vì bề mặt cứng hơn sẽ bị cắt trong quá trình lắp ráp và lặng lẽ loại bỏ một phần nhiễu mà bạn đã tính toán.
Kiểm tra thực tế trước khi bạn phê duyệt sự phù hợp
- Xác nhận dải danh nghĩa, tiêu chuẩn và hệ thống đơn vị trên cả hai bản vẽ trước khi so sánh bất kỳ số nào.
- Chuyển đổi giá trị bảng từ micron sang milimét và viết giới hạn thực tế trên bản vẽ chứ không chỉ mã lớp.
- Xác định xem tải quay với vòng trong hay vòng ngoài và kiểm tra xem lực cản có ở vòng được tải hay không.
- Trừ đi tổn thất khe hở dự kiến khỏi khe hở bên trong cần thiết, sau đó xác nhận nhóm khe hở vẫn phù hợp với ứng dụng.
- Ngâm bộ phận đến nhiệt độ tham chiếu và kiểm tra thiết bị đo, bao gồm cả việc hiệu chuẩn, trước khi chấp nhận hoặc loại bỏ.
- Kiểm tra hình thức và hoàn thiện riêng biệt. Chỉ riêng kích thước không thể hiện sự vừa vặn.
Không điều nào trong số này làm cho bảng dung sai số liệu không đáng tin cậy. Nó đơn giản có nghĩa là bảng cung cấp cho bạn phạm vi kích thước và mọi thứ khác về khớp đều đến từ hướng tải, nhiệt độ, tổn thất khe hở và hình học. Chúng tôi xây dựng Vòng bi tiếp xúc góc hai dãy có độ chính xác cao, độ ồn thấp và vòng bi rãnh sâu tuân theo các quy tắc ISO 286 tương tự này, đồng thời chuỗi dung sai được kiểm tra lại khi lắp ráp thay vì chỉ trên bảng vẽ. Khi sự phù hợp là quan trọng, hãy chế tạo một mối nối, đo lực lắp ráp và để bộ phận đó xác nhận những gì bảng dự đoán.