Một trục 25 mm có kích thước 24,990 mm, được thả vào lỗ khoan của vỏ có kích thước 25,020 mm, để lại khe hở 0,030 mm. Không có gì sai trên bản vẽ, cả hai bộ phận đều vượt qua quá trình kiểm tra thước cặp nhanh chóng, tuy nhiên khoảng cách đó quyết định liệu cụm lắp ráp có chạy êm hay tự rung lắc sau một tháng sản xuất. Dung sai trục và lỗ là yếu tố tạo nên khoảng cách hoặc độ bám đó và nó thường là điều đầu tiên cần kiểm tra lại khi việc xây dựng lại thất bại hai lần theo cùng một cách.
Câu trả lời thực tế là ngắn gọn. Làm việc trong hệ thống cơ sở lỗ như H7 trừ khi có lý do rõ ràng là không làm vậy, hãy chọn loại phù hợp từ hướng tải, chênh lệch nhiệt độ và phương pháp lắp ráp, sau đó xác nhận kết quả tính bằng phần nghìn milimét thay vì cho rằng thợ máy sẽ tiếp đất chính xác trên danh nghĩa.
Dung sai trục và lỗ được viết như thế nào
Kích thước như 25 H7 mang hai thông tin riêng biệt. Chữ H cố định vị trí của vùng dung sai so với 25 mm danh nghĩa. Đối với một lỗ, chữ H viết hoa có nghĩa là giới hạn dưới nằm chính xác ở mức danh nghĩa, do đó vùng chạy lên từ 25.000 mm. Số 7 ấn định chiều rộng của vùng đó, được gọi là cấp dung sai. Ở 25 mm, IT7 bằng 0,021 mm, do đó lỗ H7 có thể đo ở bất kỳ đâu trong khoảng từ 25.000 mm đến 25.021 mm.
Một trục được viết là 25 h6 tuân theo logic tương tự theo hướng ngược lại. Chữ thường h đặt giới hạn trên ở mức danh nghĩa, do đó trục chạy từ 24,987 mm đến 25.000 mm. Thay đổi chữ cái sẽ di chuyển toàn bộ vùng. Việc thay đổi số chỉ thay đổi độ rộng của vùng và chiều rộng đó tăng nhanh theo kích thước danh nghĩa.
Cấp độ rộng dung sai cho các kích thước danh nghĩa trên 18 mm và đến 30 mm, tất cả các giá trị tính bằng milimét, dựa trên ISO 286. | Cấp dung sai | Chiều rộng vùng ở 25 mm | sử dụng điển hình |
| IT6 | 0,013 mm | Khớp nối chính xác, ghế chịu lực, trục máy tinh xảo |
| IT7 | 0,021 mm | Cơ sở lỗ tiêu chuẩn phù hợp, vỏ máy móc nói chung |
| IT8 | 0,033 mm | Nhấn và định vị phù hợp với tải trọng vừa phải |
| IT9 | 0,052mm | Bộ đồ chạy lỏng lẻo, che phủ các khớp không quan trọng |
| IT10 đến IT11 | 0,084 đến 0,130 mm | Kết cấu hàn hoặc bắt vít, khoảng hở rộng rãi |
Bước từ IT7 lên IT9 đã tăng hơn gấp đôi băng tần cho phép. Lớp đơn lẻ đó thường tách một bộ phận ép được kiểm soát ra khỏi bộ phận lắp ráp cần hợp chất giữ lại để ở cùng nhau.
Đế lỗ hoặc Đế trục
ISO 286 cho phép bạn neo vùng dung sai trên một trong hai phần. Trong hệ thống đế lỗ, lỗ vẫn ở vị trí H và ký tự trục thay đổi để tạo độ khít. Trong hệ thống đế trục, trục giữ ở vị trí h và ký tự lỗ thay đổi.
Cơ sở lỗ chiếm ưu thế trong hầu hết quá trình sản xuất vì các lỗ khó hoàn thiện theo kích thước hơn và dễ đo hơn. Mũi doa, thiết lập thanh móc lỗ hoặc thước đo nút được dành riêng cho một đường kính danh nghĩa, do đó, việc giữ cho sự thay đổi trên trục được quay và mài theo bất kỳ kích thước nào cần thiết sẽ giúp giảm chi phí dụng cụ. Đế trục có ý nghĩa khi một trục hoàn thiện, chẳng hạn như trục mài hoặc thanh kéo nguội, phải chấp nhận một số trục khác nhau hoặc khi một chiều dài trục được chia sẻ trên một dòng sản phẩm.
Giải phóng mặt bằng, chuyển tiếp và can thiệp phù hợp
Khi cả hai vùng đều được biết đến, sự phù hợp chính là sự khác biệt giữa chúng. Kết quả là một khoảng trống, một phạm vi vượt qua số 0 hoặc một điểm dừng vĩnh viễn. Bảng dưới đây cho thấy cùng một khớp 25 mm với năm chữ cái trục đối với lỗ H7. Giá trị âm có nghĩa là nhiễu.
Phạm vi khe hở và nhiễu cho lỗ H7 25 mm kết hợp với dung sai trục thông thường, giá trị tính bằng milimét. | Phù hợp | Loại | Phạm vi giải phóng mặt bằng | Nó phù hợp ở đâu |
| 25H7/h6 | Giải phóng mặt bằng | 0,000 đến 0,034 mm | Định vị bằng chuyển động nhẹ, lắp ráp bằng tay |
| 25 H7/g6 | Giải phóng mặt bằng | 0,007 đến 0,041 mm | Đóng trượt bằng màng dầu, trục chính và thanh dẫn hướng |
| 25H7/k6 | Chuyển tiếp | -0,015 đến 0,019 mm | Vị trí phù hợp với nơi chìa khóa hoặc chốt mang mô-men xoắn |
| 25 H7/p6 | Sự can thiệp | -0,035 đến -0,001mm | Bấm nhẹ, giữ lại ống lót mà không cần chốt |
| 25 H7/giây6 | Sự can thiệp | -0,048 đến -0,014 mm | Lắp lực vĩnh viễn, ép hoặc thu nhỏ cụm |
Lưu ý rằng H7/k6 vượt qua số 0. Bất kỳ sự phù hợp chuyển tiếp nào cũng là đặt cược vào kích thước thực tế được sản xuất, vì vậy nó chỉ đáng tin cậy khi cả hai bộ phận được đo hoặc thực hiện dưới sự kiểm soát thống kê. Trên một lô gồm năm mươi ống lót, một bộ phận chuyển tiếp thường mang lại một số bộ phận chặt chẽ và một số bộ phận lỏng lẻo.
Tại sao ghế chịu lực không tuân theo các cấp độ CNTT
Vòng bi lăn được hoàn thiện nên lỗ khoan và đường kính ngoài của chúng được chấp nhận theo tiêu chuẩn vòng bi thay vì theo ISO 286. Đối với lỗ 25 mm thuộc cấp dung sai thông thường, lỗ khoan là danh nghĩa hoặc nhỏ hơn tới khoảng 0,010 mm và nó không bao giờ quá khổ. Quy tắc duy nhất đó thay đổi cách viết trục giao phối, bởi vì trục được tạo ra ở chính xác 25.000 mm đã gây nhiễu nhẹ trong lỗ khoan đó.
Những chiếc nhẫn có phần mỏng tạo thêm sự phức tạp thứ hai. Một vòng ép lấy hình dạng của chỗ ngồi của nó, do đó, một vỏ vượt qua được kiểm tra đường kính nhưng mang hình bầu dục 0,010 mm chuyển thẳng vào mương. Trên các cụm có độ chính xác cao, độ tròn và độ côn thường quan trọng hơn dải đường kính.
Nguyên tắc làm việc là vòng quay tương ứng với hướng tải cần mặt tựa chặt hơn, trong khi vòng cố định có thể chạy lỏng hơn. Trong một quạt có trục quay và vỏ cố định, điều đó có nghĩa là đế trục quanh k6 hoặc m6 và vỏ quanh H7 hoặc J7. Đảo ngược sự sắp xếp và vỏ trở thành mặt kín.
 Vòng bi tiếp xúc góc đôi hàng 52 và 53 Hữu ích khi phải cân bằng cấp độ vừa khít và tải trước, các vòng bi tiếp xúc góc hai dãy này mang tải trọng kết hợp với thiết kế kín và bôi trơn ma sát thấp. Xem sản phẩm →
Phù hợp cũng tương tác với giải phóng mặt bằng nội bộ. Vòng bi tiếp xúc góc hai dãy được lắp với khớp ép trên cả hai vòng sẽ làm mất một phần khoảng hở hoạt động của nó đối với lực ép đàn hồi, đó là một lý do tại sao phải chọn loại tải trước và cấp khớp khít cùng nhau. Ghi chú của chúng tôi về chọn tải trước cho vòng bi dòng 52 và 53 trải qua sự đánh đổi tương tự từ phía chịu lực.
Những thứ ghi đè lên bản vẽ
Nhiệt độ
Thép tăng trưởng khoảng 0,0115 mm trên 100 mm chiều dài khi nhiệt độ tăng lên 100 độ C. Trên trục 25 mm có chiều dài khoảng 0,029 mm, rộng hơn toàn bộ dải IT7. Trục nóng trượt vào vỏ lạnh dễ dàng hơn nhiều so với bản vẽ gợi ý và khớp nối nằm ngay trên băng ghế nguội có thể mất độ bám khi máy đạt đến nhiệt độ làm việc.
Độ tròn và độ côn
Lỗ khoan ba thùy có thể báo cáo đường kính hoàn hảo khi được đo qua hai điểm trong khi hoạt động giống như một vật cản trong quá trình sử dụng. Kiểm tra độ tròn ở ba vị trí và giữ độ côn bên trong ổ trục đến một phần dung sai đường kính.
Bề mặt hoàn thiện và lớp phủ
Giao thoa được đo qua các đỉnh của hai bề mặt. Các vết mài và đỉnh quay bị bong ra trong quá trình ép, do đó, trục thô sẽ mất khoảng 1 đến 2 phần nghìn milimet độ bám hiệu quả. Lớp mạ và sơn trên lỗ khoan của vỏ di chuyển theo hướng khác và phải được thêm vào kích thước danh nghĩa trước khi tính toán độ khít.
Điều kiện đo
Giới hạn và mức độ phù hợp giả định là 20 độ C và một thiết bị đã được hiệu chuẩn. Một micromet được giữ trên một bộ phận nóng, một thước cặp được ép bằng lực ấn mạnh của ngón tay cái hoặc sàn nhà xưởng xoay 20 độ giữa các ca làm việc đều có thể loại bỏ một bộ phận hoàn toàn tốt.
Phương pháp lắp ráp
Một khớp cần lực ép mười tấn trên giấy có thể cần máy ép thủy lực, bộ gia nhiệt cảm ứng hoặc khớp nối co ngót trong thực tế. Nếu dụng cụ duy nhất hiện có là búa đập cố định, hãy giảm sự can thiệp trước khi bắt đầu sản xuất thay vì sau khi vỏ bị nứt đầu tiên.
Cách chỉ định sự phù hợp mà không cần làm lại
- Cố định kích thước danh nghĩa từ yêu cầu chức năng, không phải từ thanh chứng khoán gần nhất.
- Quyết định hướng tải cho từng bộ phận và xác định thành phần nào quay tương ứng với tải.
- Trước tiên, hãy chọn loại vừa vặn: khoảng trống để di chuyển, chuyển tiếp vị trí, độ nhiễu để có độ bám vĩnh viễn.
- Áp dụng cơ sở lỗ và viết lỗ là H cộng với cấp độ phù hợp với độ chính xác yêu cầu, thường là H7 hoặc H8.
- Chọn ký tự trục tạo ra khe hở hoặc độ cản mà bạn muốn, sau đó viết ra cả hai giới hạn bằng milimét.
- Kiểm tra các con số theo nhiệt độ, độ dày lớp phủ và dụng cụ lắp ráp có sẵn trước khi phát hành bản vẽ.
- Nêu phương pháp đo và nhiệt độ trên bản vẽ bất cứ khi nào dây buộc chặt.
Viết cả hai giới hạn một cách rõ ràng là bước thường bị bỏ qua nhất và là bước tiết kiệm nhiều tiền nhất vì nó loại bỏ mọi tranh luận về ý nghĩa của H7 đối với đường kính cụ thể đó.
Nơi những lựa chọn này hiển thị trong thiết bị thực
Hỗ trợ quay chung, từ máy bơm và quạt đến hộp số nhỏ, thường chạy ổ bi rãnh sâu trên bệ trục trong phạm vi j5 đến k6 và vỏ ở H7 hoặc J7, với mặt chặt hơn được đặt trên bất kỳ vòng nào chịu tải quay.
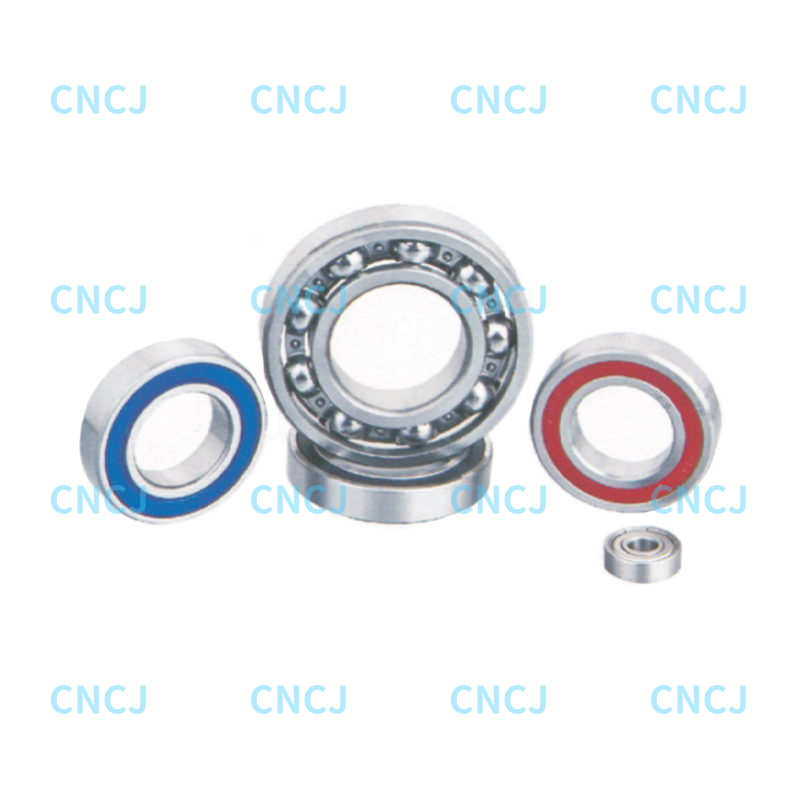 Vòng bi rãnh sâu để hỗ trợ quay chung Vòng bi đơn giản, chịu tải cao, ma sát thấp dành cho máy bơm, quạt và hộp số, với dòng 42 và 43 với nhiều thông số kỹ thuật. Xem sản phẩm →
Thiết bị phải ổn định dưới tải trọng hướng tâm và hướng trục kết hợp, chẳng hạn như bộ truyền động nhỏ gọn, con lăn băng tải và xe dẫn hướng, thường sử dụng ổ trục đôi với cả hai vòng được đặt chắc chắn hơn. Ở đây, độ vừa vặn và độ hở bên trong phải được điều chỉnh cùng nhau, vì lực ép quá lớn trên cả hai vòng sẽ loại bỏ khoảng hở khi chạy giúp giảm tiếng ồn và độ rung.
Vòng bi đôi hàng cho tải trọng hướng tâm và hướng trục kết hợp Vòng bi tiếp xúc góc hai hàng chịu tải trọng hướng tâm và tải trọng trục hai hướng, tăng thêm độ cứng cao, đồng thời phù hợp với các trục, máy móc chính xác và các bố trí được lắp chắc chắn. Xem sản phẩm → Tại Vòng bi Wanshun Ninh Ba , các câu hỏi về dung sai mà chúng tôi nhận được từ các nhà chế tạo máy hầu như luôn liên quan đến chỗ ngồi được sao chép từ bản vẽ cũ hơn mà không kiểm tra lại hướng tải hoặc nhiệt độ vận hành.
Giữ các quyết định khoan dung đơn giản
Dung sai trục và lỗ là một phần nhỏ của số học có ảnh hưởng lớn đến độ tin cậy. Neo vùng vào lỗ, chọn kiểu khớp từ công việc mà khớp phải làm và viết cả hai giới hạn để cửa hàng, người kiểm tra và người mua đọc các con số giống nhau. Khi khớp phải làm việc nóng, đặt trên một vòng bi mỏng hoặc mang tải nặng, hãy coi độ khít và độ hở bên trong là một quyết định chứ không phải là hai, vì trong quá trình sử dụng, chúng hoạt động theo cách đó.